
بستن
0 محصول
مشاهده سبد خرید

 بازارک
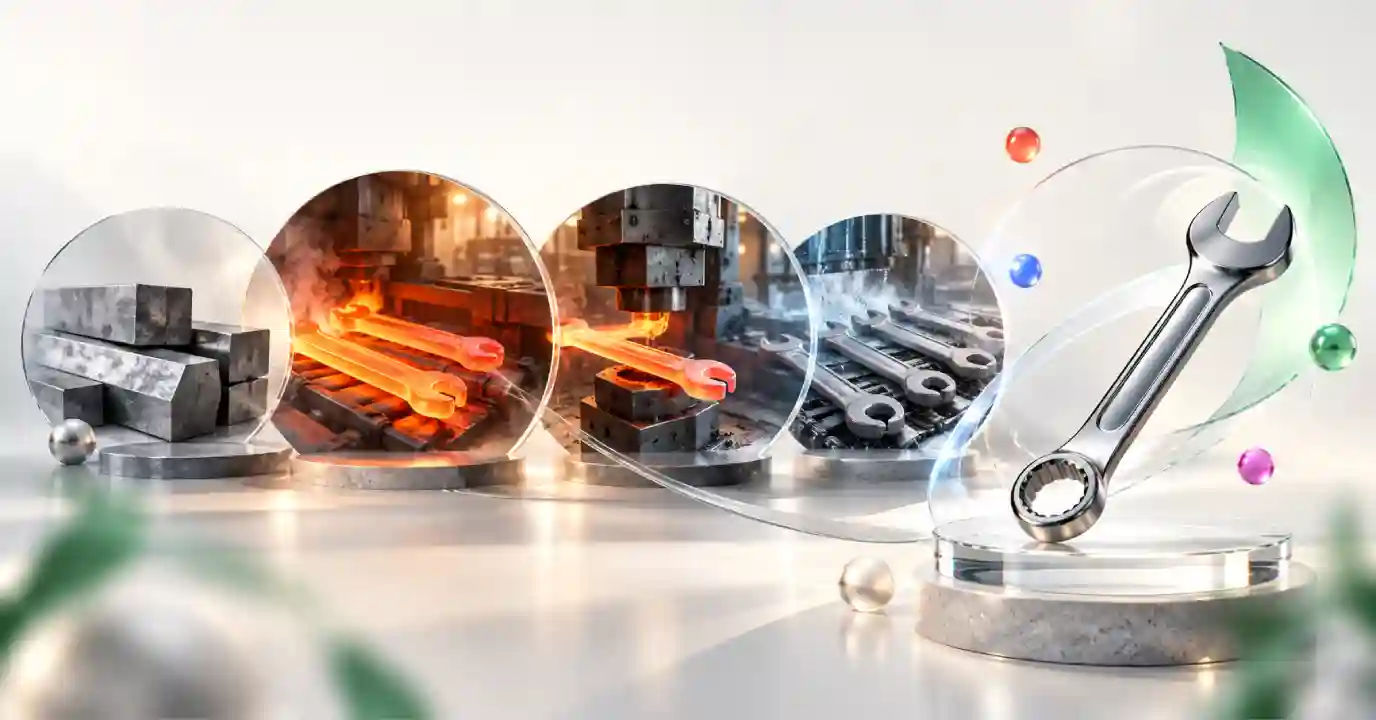
پشت یک آچار ساده، مجموعهای از مهندسی مواد، فورج، ماشینکاری دقیق، عملیات حرارتی، پرداخت سطح و کنترل کیفیت قرار دارد. در این راهنمای جامع قدمبهقدم بررسی میکنیم که چگونه یک قطعه فولاد به آچاری مقاوم، دقیق و قابل اعتماد تبدیل میشود.
مشاهده ابزارآلاتوقتی یک آچار ۱۰، ۱۳، ۱۷ یا ۱۹ میلیمتری را از جعبه ابزار بیرون میآوریم، محصول نهایی آنقدر ساده به نظر میرسد که شاید تصور کنیم ساخت آن هم ساده است؛ یک تکه فلز، دو سر برای گرفتن مهره و کمی آبکاری. واقعیت صنعتی بسیار پیچیدهتر است.
یک آچار حرفهای باید بتواند بار پیچشی قابل توجهی را تحمل کند، ابعاد دهانهاش دقیق باشد، در برابر سایش و خوردگی مقاومت کند و همزمان آنقدر ترد نباشد که هنگام اعمال نیرو ناگهان بشکند. به همین دلیل کیفیت واقعی آچار نتیجه یک زنجیره کامل از انتخاب فولاد، فورج، ماشینکاری، عملیات حرارتی و آزمون است؛ نه صرفاً ظاهر براق آن.

عبارت Chrome Vanadium یا کروم وانادیوم را احتمالاً روی بسیاری از ابزارهای دستی دیدهاید. این عبارت به خانوادهای از فولادهای آلیاژی اشاره دارد که در ابزارسازی بسیار رایج هستند. برای نمونه FACOM در مشخصات رسمی برخی آچارهای ترکیبی خود استفاده از فولاد کروم وانادیوم فورجشده را اعلام میکند و GEDORE نیز برای بعضی آچارهای حرفهای خود از فولاد وانادیومی 31CrV3 استفاده میکند.
اما یک نکته بسیار مهم وجود دارد: فقط نوشته شدن Chrome Vanadium روی بدنه، بهتنهایی تضمینکننده کیفیت نیست. ترکیب دقیق آلیاژ، کیفیت ماده اولیه، هندسه آچار، فرآیند فورج و بهخصوص عملیات حرارتی همگی روی رفتار نهایی ابزار اثر دارند.
حتی نمیتوان گفت هر آچار حرفهای الزاماً باید از یک گرید مشخص کروم وانادیوم ساخته شده باشد. استانداردهای فنی بیشتر روی عملکرد نهایی ابزار، سختی، ابعاد و مقاومت آن تمرکز دارند. پس هنگام خرید، نام آلیاژ فقط یکی از شاخصهاست.

هنگام باز کردن یک مهره سفت، دست شما روی دسته آچار گشتاور ایجاد میکند. این نیرو در نهایت باید توسط قسمت نسبتاً کوچکی از سر آچار به مهره منتقل شود. اگر ماده یا عملیات حرارتی مناسب نباشد، چند حالت ممکن است رخ دهد.
کارخانه معمولاً ماده اولیه را به شکل میله، شمش یا مقاطع مشخص دریافت میکند. پیش از فورج، فولاد به قطعاتی با حجم و وزن مناسب بریده میشود. وزن این قطعه باید با حجم تقریبی آچار نهایی و مقدار فلزی که در فرآیند فورج و برش پلیسه از دست میرود هماهنگ باشد.
استفاده از ماده بیش از اندازه هزینه و ضایعات را بالا میبرد و کمبود ماده نیز باعث پر نشدن صحیح قالب میشود. بنابراین حتی مرحله ساده «برش یک تکه فولاد» نیز بخشی از طراحی فرآیند تولید است.
در بسیاری از خطوط تولید آچار فورجشده، قطعه اولیه پیش از شکلدهی گرم میشود تا مقاومت آن در برابر تغییر شکل کاهش پیدا کند و بتوان با نیروی پرس یا چکش فورج آن را داخل قالب شکل داد. هدف، ذوب کردن فولاد نیست؛ بلکه رساندن آن به محدوده مناسب شکلدهی گرم است.
دمای واقعی فرآیند به نوع فولاد، اندازه قطعه و طراحی خط تولید بستگی دارد. بنابراین عدد ثابتی را نمیتوان برای همه آچارها و همه کارخانهها بیان کرد.

فورج یکی از مهمترین مراحل ساخت بسیاری از آچارهای حرفهای است. در فرآیندهای Drop Forging یا Closed-Die Forging، فولاد گرم بین قالبهای شکلدار قرار میگیرد و تحت نیرو فرم اصلی ابزار را به خود میگیرد.
شرکت STAHLWILLE برای برخی آچارهای حرفهای خود صراحتاً عبارت «Drop-forged» را اعلام میکند. GEDORE نیز درباره بعضی سریهای آچار خود به فورج گرم و ماشینکاری دقیق اشاره دارد. این یعنی برای ابزارهای باکیفیت، شکل آچار فقط از یک ورق فولاد بریده نشده است؛ بلکه بدنه اصلی طی یک فرآیند شکلدهی حجمی ساخته میشود.
فورج شکل کلی را ایجاد میکند، اما هنوز قرار نیست قطعه خارجشده از قالب مستقیماً داخل جعبه ابزار برود. پلیسههای اطراف باید حذف شوند و قسمتهای حساس به مراحل دقیقتری نیاز دارند.
ایده بنیادی فورج چندان عجیب نیست. آهنگر سنتی فلز را گرم میکرد، آن را روی سندان قرار میداد و با ضربه شکل میداد. کارخانه مدرن همان مفهوم را با قالب مهندسیشده، پرسهای بزرگ، کنترل دما و تکرارپذیری بسیار بالاتر اجرا میکند.
هنگام بسته شدن قالبهای فورج، بخشی از فلز ممکن است از خط جدایش قالب بیرون بزند. این اضافهفلز باید در مرحلهای مانند Trimming یا پلیسهگیری حذف شود. سپس بسته به طراحی کارخانه، قطعه میتواند مراحل مختلفی از تمیزکاری، شاتبلاست، آمادهسازی سطح یا فرآیند حرارتی میانی را طی کند.
در بعضی خطوط ممکن است برای بهبود قابلیت ماشینکاری یا تنظیم ساختار ماده، فرآیندهایی مانند آنیل یا عملیات حرارتی میانی انجام شود؛ اما این مرحله برای تمام آچارها و تمام کارخانهها یکسان نیست. بنابراین بهتر است آنیل را یک امکان فرآیندی بدانیم، نه مرحلهای اجتنابناپذیر در تولید هر آچار.
فورج شکل کلی را میسازد؛ ماشینکاری دقت را ایجاد میکند. اگر روی آچار عدد 17 mm حک شده، دهانه باید با تلرانس مهندسیشده با مهره متناظر درگیر شود. دهانه بسیار گشاد باعث افزایش لقی و تمرکز نامناسب نیرو میشود و دهانه بسیار تنگ اصلاً روی اتصال قرار نمیگیرد.
استاندارد ISO 691 مشخصاً به تلرانس دهانه آچارها و سوکتها برای ابعاد متریک میپردازد. همین موضوع نشان میدهد اندازه حکشده روی ابزار صرفاً یک عدد بازاریابی نیست؛ پشت آن مفهوم دقیق تلرانس وجود دارد.
روش ماشینکاری نیز با نوع آچار فرق میکند. در دهانه تخت میتوان از عملیاتهایی مانند فرزکاری و سنگزنی استفاده کرد. برای ایجاد پروفیل داخلی بعضی آچارهای رینگی نیز Broaching یا بروچکاری یکی از روشهای صنعتی شناختهشده است. برخی کارخانههای بزرگ تولید آچار، ماشینهای بروچ را بهعنوان بخشی از تجهیزات خطوط خود معرفی میکنند.
طراحی دهانه فقط برای زیبایی نیست. زاویه فک، ضخامت سر، شعاع گوشهها و هندسه سطح تماس، همگی روی نحوه انتقال نیرو اثر دارند. برای مثال FACOM در بعضی آچارهای ترکیبی خود از پروفیل OGV استفاده میکند که هدف آن افزایش سطح تماس مؤثر با مهره است.
استاندارد ISO 3318 نیز حداکثر ابعاد خارجی سر انواع آچار تخت، رینگی و ترکیبی را تعریف میکند و ISO 7738 به طول کلی و حداکثر ضخامت سر آچارهای ترکیبی میپردازد. پس حتی ظاهر و ابعاد کلی آچار هم کاملاً بیقاعده نیست.
در مرحله علامتگذاری معمولاً اطلاعاتی مثل سایز، نام برند، کد محصول، نوع فولاد یا کشور سازنده روی ابزار درج میشود. روش علامتگذاری ممکن است شامل پرس، رولمارکینگ، حک مکانیکی یا لیزر باشد و ترتیب دقیق آن نسبت به عملیات حرارتی و پوشش سطحی از کارخانهای به کارخانه دیگر فرق میکند.
اگر فورج شکل بدنه را میسازد، عملیات حرارتی تا حد زیادی تعیین میکند آن بدنه زیر فشار چگونه رفتار کند. آچار باید در برابر تغییر شکل و سایش مقاوم باشد، اما نباید آنقدر ترد شود که هنگام اعمال بار شدید شکست ناگهانی ایجاد کند.
فرآیند دقیق بسته به آلیاژ و طراحی تولیدکننده متفاوت است، اما در بسیاری از ابزارهای فولادی حرفهای از سختکاری و سپس تمپر استفاده میشود. STAHLWILLE برای برخی آچارهای خود به سختکاری و سردشدن در حمام روغن اشاره میکند و بعضی سازندگان دیگر نیز Quenching و Tempering را در مشخصات فرآیند تولید بیان میکنند.
این مرحله باید بسیار کنترلشده باشد؛ زیرا دما، زمان نگهداری و نحوه سردشدن میتوانند روی سختی، تنشهای داخلی، اعوجاج و دوام قطعه اثر بگذارند.
یکی از باورهای اشتباه رایج این است که هرچه عدد سختی بیشتر باشد، ابزار بهتر است. در مهندسی مواد چنین رابطه سادهای وجود ندارد. افزایش سختی بدون کنترل سایر خواص میتواند چقرمگی را کاهش دهد و ابزار را نسبت به شکست حساستر کند.
استاندارد ISO 1711-1 برای آچارها و سوکتهای دستی حداقلهایی برای سختی راکول و مقاومت پیچشی تعیین میکند. بنابراین تولیدکننده فقط به دنبال «بیشترین سختی ممکن» نیست؛ هدف این است که ابزار الزامات عملکردی مشخص را پاس کند.

پس از فورج، ماشینکاری و عملیات حرارتی، سطح ابزار ممکن است دارای اکسید، زبری، اثر قالب یا پلیسههای کوچک باشد. برای رسیدن به سطح نهایی، بسته به محصول از روشهایی مانند شاتبلاست، سنگزنی، پولیش، تامبلینگ یا پرداخت مکانیکی استفاده میشود.
هدف فقط زیبایی نیست. سطح مناسب باعث میشود آچار بهتر در دست قرار گیرد، آلودگی کمتری نگه دارد و برای اعمال پوشش محافظ نیز آماده شود.
بسیاری از آچارهای حرفهای دارای پوشش کرومی هستند. FACOM، STAHLWILLE و GEDORE در مشخصات بسیاری از محصولات خود به پرداخت یا آبکاری کروم اشاره میکنند. نقش پوشش، علاوه بر ظاهر، کمک به حفاظت سطح فولاد در برابر خوردگی است.
با این حال همه آچارها براق نیستند. کروم مات یا Satin Chrome، پوشش فسفاته و بعضی پرداختهای صنعتی دیگر نیز استفاده میشوند. نوع پوشش به کاربرد، طراحی و سیاست سازنده بستگی دارد.
یک آچار ممکن است از نظر ظاهری بینقص باشد اما هنوز ابزار خوبی نباشد. کنترل کیفیت حرفهای میتواند شامل اندازهگیری ابعاد، بررسی سطح، سختیسنجی و آزمون تحمل گشتاور باشد.
به همین دلیل عباراتی مثل «صنعتی»، «فوق حرفهای» یا «کروم وانادیوم» بهتنهایی معیار کافی برای قضاوت درباره ابزار نیستند. محصول حرفهای باید هم از ماده مناسب ساخته شده باشد و هم بتواند آزمونهای ابعادی و مکانیکی لازم را پشت سر بگذارد.
دو آچار ممکن است از دور تقریباً یکسان باشند؛ هر دو براق، هر دو ۱۷ میلیمتری و هر دو دارای نوشته Chrome Vanadium. اما کیفیت واقعی میتواند کاملاً متفاوت باشد.
همه آچارها خط تولید کاملاً یکسانی ندارند. طراحی ابزار مشخص میکند بعد از ساخت بدنه چه ماشینکاری و مونتاژی لازم است.
هیچ آزمایش خانگی سادهای نمیتواند جای تجهیزات متالورژی و تست گشتاور کارخانه را بگیرد، اما هنگام خرید میتوان چند نشانه منطقی را بررسی کرد.
اگر قرار باشد تنها یک نکته از این مقاله به خاطر بسپاریم، شاید همین باشد: کیفیت یک ابزار نتیجه کل فرآیند تولید است. یک آلیاژ مناسب که بد فورج شود، بد ماشینکاری شود یا عملیات حرارتی ضعیفی داشته باشد، الزاماً ابزار خوبی تولید نمیکند.
در مقابل، تولیدکننده حرفهای از انتخاب ماده تا آزمون نهایی، همه مراحل را با مشخصات تعریفشده کنترل میکند. این همان دلیلی است که دو آچار تقریباً همشکل میتوانند در کار واقعی عمر و عملکرد کاملاً متفاوتی داشته باشند.
دفعه بعد که یک آچار را در دست میگیرید، پشت ظاهر ساده آن یک زنجیره مهندسی را تصور کنید: انتخاب آلیاژ، برش فولاد، گرمکاری، فورج، ماشینکاری، عملیات حرارتی، پرداخت، پوشش و آزمون.
چیزی که در ابتدای خط فقط یک قطعه فولاد است، باید در پایان به ابزاری تبدیل شود که دهانهاش دقیق باشد، زیر بار تغییر شکل غیرمجاز ندهد، در برابر فرسایش دوام بیاورد و نیروی دست کاربر را با اطمینان به پیچ یا مهره منتقل کند.
همین داستان برای بخش بزرگی از ابزارآلات دستی نیز وجود دارد؛ از پیچ دستی گرفته تا چکش، انبر، آچار فرانسه و ابزارهای صنعتی. ظاهر ساده ابزارها معمولاً مقدار قابل توجهی مهندسی پنهان کرده است.
حالا که میدانید کیفیت یک ابزار فقط به ظاهر آن وابسته نیست، میتوانید هنگام خرید به جنس، دقت ساخت، استاندارد، فرآیند تولید و اعتبار سازنده توجه بیشتری داشته باشید.
در بخش زیر میتوانید پاسخ بسیاری از پرسشهای خود را پیدا کنید. اگر پاسخ مورد نظر را نیافتید، با خیال راحت از ما بپرسید. تیم ما همیشه آماده پاسخگویی به شماست.


